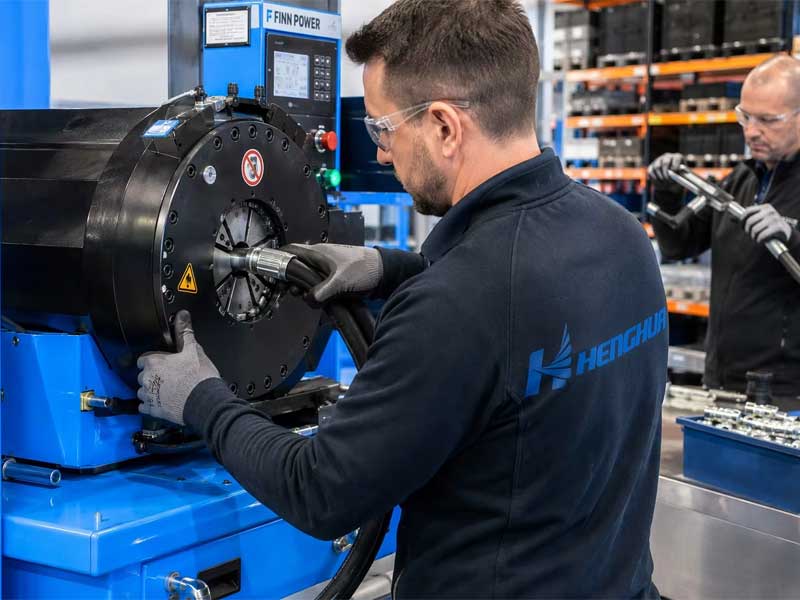
El prensado de conjuntos de mangueras hidráulicas es un proceso de conformado en frío que utiliza la compresión radial para fijar de forma permanente un casquillo metálico al extremo de una manguera, creando así una conexión a prueba de fugas y resistente a la presión para la transmisión de fluido hidráulico. El proceso requiere un control preciso del diámetro de prensado, la selección de la matriz y la profundidad de inserción, cada uno de ellos específico para la combinación de manguera y racor. Un conjunto prensado correctamente está diseñado para soportar ciclos de impulso, vibraciones y temperaturas extremas a lo largo de su vida útil. Uno de los principios más importantes es no utilizar nunca un ajuste de prensado que no haya sido validado para esa combinación concreta de manguera, racor y prensa.
Resumen sobre el prensado de conjuntos de mangueras hidráulicas
| Artículo | Descripción |
|---|---|
| Definición | Fijación permanente de los racores a las mangueras hidráulicas mediante compresión radial |
| Equipamiento principal | Máquina de prensado de mangueras hidráulicas con juegos de matrices intercambiables |
| Parámetro crítico | Diámetro final del engarzado (debe estar dentro de la tolerancia validada) |
| Documento obligatorio | Tabla de engarzado homologada por el fabricante para la combinación específica de manguera y racor |
| Verificación de la calidad | Inspección dimensional, comprobación visual, prueba de resistencia y prueba de impulso (según la aplicación) |
| Causa más habitual de avería | Combinación incorrecta de manguera y racor, o ajuste incorrecto del engaste |
| Patrones primarios | SAE J343, SAE J517, ISO 18752, ISO 6802, ISO 6803 |
Puntos clave
- Utilice únicamente combinaciones de mangueras y racores que hayan sido homologadas conjuntamente por el fabricante o mediante sus propias pruebas de homologación.
- Determina el diámetro de prensado final deseado basándote exclusivamente en la tabla de prensado homologada; nunca lo calcules a partir del diámetro exterior de la manguera y el grosor del casquillo.
- Comprueba que el racor esté completamente insertado antes de engarzarlo; traza una línea de referencia en la manguera, a la altura del borde del casquillo.
- Mide el diámetro del engarzado terminado en las posiciones especificadas con instrumentos calibrados; anota cada medición.
- Comprueba y documenta los conjuntos de acuerdo con la norma aplicable a las mangueras, las especificaciones del cliente o el procedimiento interno validado.
- Sustituya las matrices de la engarzadora cuando presenten desgaste o cambios dimensionales; establezca un intervalo de sustitución en función de su volumen de producción y de los resultados de las inspecciones.
¿Qué es un conjunto de mangueras hidráulicas?
Un conjunto de manguera hidráulica es un conducto flexible compuesto por una manguera de caucho reforzado o termoplástico con racores fijados de forma permanente en los extremos. Transmite fluido hidráulico a presión dentro de un sistema de circuito cerrado, convirtiendo la energía hidráulica en movimiento o fuerza mecánica.
Tres componentes principales:
- Cámara de aire – La capa de transporte de fluido, fabricada normalmente en nitrilo (NBR), nitrilo hidrogenado (HNBR) o PTFE, seleccionada en función de su compatibilidad con el fluido hidráulico y el rango de temperaturas de funcionamiento.
- Refuerzo – Una o varias capas de trenzado textil, trenzado de alambre de acero o espiral de alambre de acero que proporcionan resistencia a la presión. La estructura de refuerzo determina la presión nominal, la flexibilidad y el comportamiento frente a los impulsos de la manguera.
- Cubierta exterior – Una capa de caucho o termoplástico que protege el refuerzo contra la abrasión, el ozono, la exposición a los rayos UV y los ataques químicos.
El conjunto montado actúa como un componente de seguridad fundamental: cualquier fallo puede provocar lesiones por inyección de fluidos, contaminación medioambiental, daños en los equipos y costosos paros imprevistos.
¿Cómo funciona el prensado de mangueras hidráulicas?
El engarzado es un proceso de conformado en frío. El operario de montaje introduce el extremo de la manguera preparado en el niple del racor hasta que topa con un reborde interno. A continuación, se coloca el casquillo del racor (collarín exterior) sobre la cubierta exterior de la manguera. Una máquina de engarzado utiliza matrices segmentadas que se cierran radialmente hacia dentro alrededor del casquillo, comprimiéndolo plásticamente contra las capas de la manguera.
El principio físico fundamental es el ajuste por interferencia: El casquillo prensado debe comprimir el refuerzo de la manguera hasta alcanzar un diámetro final controlado, lo suficientemente pequeño como para crear una sujeción mecánica sobre el racor, pero lo suficientemente grande como para evitar cortar o someter a una tensión excesiva a los alambres de refuerzo.
La fuerza de prensado se aplica de forma hidráulica o mecánica. La fuerza necesaria depende de:
- Material de la férula y espesor de la pared
- Tipo de refuerzo de la manguera y tolerancia del diámetro exterior
- Reducción necesaria del diámetro (interferencia)
La máquina no “sabe” cuándo detenerse; el operario controla el cierre hasta alcanzar el diámetro final deseado, basándose en una tabla de engarzado validada. Una vez que los troqueles se retraen, el casquillo puede presentar una ligera recuperación elástica. La tabla de engarzado tiene en cuenta este fenómeno especificando un diámetro medido un tiempo determinado después del engarzado.
Nota importante sobre seguridad: Las máquinas de prensado generan grandes fuerzas. Solo debe manejarlas personal cualificado. No introduzca nunca las manos en la zona de la matriz durante el cierre. Siga los procedimientos de bloqueo y etiquetado del fabricante de la máquina durante los cambios de matriz y el mantenimiento.
Explicación de la tabla de engaste de mangueras hidráulicas
Una tabla de prensado (también denominada «especificación de prensado» o «tabla de configuración») es el documento más importante en un taller de montaje de mangueras hidráulicas. En ella se indican las dimensiones objetivo validadas para una combinación específica de fabricante y serie de manguera, fabricante y serie de racor, tipo de casquillo y modelo de máquina de prensado.
Entrada típica en la tabla de engarzado
| Campo | Valor de ejemplo |
|---|---|
| Serie de mangueras | SAE 100R2AT |
| Tamaño del salpicadero de la manguera | -08 (DN12) |
| Serie de accesorios | ABC-08-xx |
| Número de referencia de la férula | ABC-F08 |
| Juego de troqueles listo para usar | Juego de troqueles XYZ n.º 8 |
| Diámetro de engarzado final deseado (tras la recuperación elástica) | 26,20 mm ± 0,13 mm |
| Longitud de engarzado (superficie de contacto de la matriz) | 32,0 mm |
| Longitud de la lámina (si procede) | No es obligatorio |
| Marca de profundidad de inserción | A 2,0 mm del borde de la férula |
Cómo utilizar el gráfico
- Identifica la serie exacta de mangueras y racores que estás montando.
- Busca la fila correspondiente a esa combinación concreta.
- Tenga en cuenta el diámetro final de engarzado y la tolerancia previstos.
- Instala el juego de matrices indicado en la máquina de engarzado.
- Realiza un engarzado de prueba en un conjunto de muestra.
- Mide el diámetro final con un instrumento calibrado.
- Ajusta la configuración de la máquina hasta que el diámetro medido se encuentre dentro de la tolerancia especificada.
- Anota el ajuste final de la máquina y el diámetro medido para la serie de producción.
Regla fundamental: No utilices una tabla de prensado de otra marca de mangueras o racores, aunque la denominación de la serie parezca idéntica. No calcules el diámetro de prensado de serie basándote únicamente en el diámetro exterior de la manguera y el grosor del casquillo.
Proceso de prensado de mangueras hidráulicas paso a paso
La siguiente secuencia se basa en un racor de agarre permanente sin recorte en una manguera hidráulica trenzada. Sigue siempre el procedimiento específico para la combinación de manguera y racor que utilices.
Paso 1: Comprobar la compatibilidad de los materiales
- Comprueba que la serie de mangueras coincida con la serie de racores.
- Comprueba que el lote de mangueras no haya superado el plazo de conservación recomendado según las instrucciones del fabricante.
- Asegúrate de que la zona de trabajo esté limpia y libre de fuentes de contaminación.
Paso 2: Corta la manguera en ángulo recto
- Utiliza una sierra guiada o un cortador abrasivo con una hoja limpia y afilada.
- El corte debe ser perpendicular al eje de la manguera: 90° ± 0,5°.
- Elimina cualquier resto de polvo de caucho o suciedad del extremo cortado utilizando aire comprimido limpio y seco o un paño que no suelte pelusa.
Paso 3: Marcar la profundidad de inserción
- Utiliza las especificaciones del fabricante del accesorio para determinar la profundidad de inserción correcta.
- Mide desde el extremo de la manguera y traza una línea de referencia en la cubierta exterior. Esta línea indica dónde debe quedar el borde del casquillo tras su inserción.
- En el caso de los accesorios de tipo «skive», marca la longitud de la ranura y retira la cubierta exterior con una máquina de ranurado; evita hacer muescas en los alambres de refuerzo.
Paso 4: Lubricar la boquilla de conexión y el interior de la manguera
- Aplica una capa fina y uniforme del lubricante especificado por el fabricante del accesorio (normalmente, un aceite mineral ligero o un lubricante de montaje).
- La lubricación reduce la fricción durante la inserción y evita que el tubo interior se rompa o se enrolle durante el montaje.
- No lubriques en exceso; el exceso de aceite puede hacer que el racor se deslice durante el prensado o que atraiga impurezas.
Paso 5: Introduce el racor en la manguera
- Introduce la boquilla de conexión en el extremo de la manguera hasta que el reborde interno haga contacto con el extremo de la manguera.
- La línea de referencia que has marcado en el paso 3 debe quedar alineada con el borde del casquillo.
- En el caso de mangueras de mayor diámetro o con tolerancias estrictas, puede ser necesario utilizar una herramienta de inserción de racores o una prensa hidráulica. Nunca introduzcas el racor en la manguera a golpes de martillo.
Paso 6: Selecciona e instala el juego de matrices adecuado
- Consulta la tabla de engarzado correspondiente al juego de matrices especificado.
- Revisa los troqueles antes de su instalación: comprueba que no presenten desgaste, rayaduras ni daños.
- Instala el juego de matrices en la máquina de engaste siguiendo las instrucciones del fabricante.
Paso 7: Coloca el conjunto en la engarzadora
- Coloca el casquillo bien alineado en la abertura de la matriz.
- Asegúrate de que toda la longitud del casquillo quede dentro del área de contacto de la matriz; no realices el engarzado de forma parcialmente descentrada.
- Realiza el ciclo de engarzado en un solo movimiento suave y continuo. No realices varios engarzados parciales.
Paso 8: Completa el ciclo de engarzado
- Mantenga la presión de prensado máxima durante el tiempo especificado en las instrucciones del fabricante de la máquina.
- Los troqueles se retraerán de forma automática o manual, según el tipo de máquina.
- Deja que el conjunto repose sin tocarlo durante unos segundos para que se produzca la recuperación elástica.
Paso 9: Mide el diámetro del engarce terminado
- Utiliza un calibre digital calibrado o un medidor específico para el diámetro de engaste.
- Mide la longitud en el centro de la virola.
- Toma dos medidas separadas 90° entre sí a lo largo de la circunferencia.
- Calcula la media y anota el valor.
Paso 10: Inspeccionar y documentar
- Inspecciona visualmente el casquillo y la manguera para detectar cualquier anomalía: grietas, rayaduras, arrugas o refuerzo al descubierto.
- Comprueba que la funda de la manguera se haya comprimido de manera uniforme.
- Anota el diámetro de engarzado medido, la identificación del operario, el número de lote y la fecha en un registro de producción.
- Si el conjunto se destina a una aplicación crítica, coloque una etiqueta de trazabilidad para futuras consultas.
Guía para la selección de racores para mangueras hidráulicas
La selección de los racores comienza por las especificaciones de la manguera y los requisitos de las conexiones del equipo. Deben cumplirse estos siete criterios:
- Serie de mangueras y tamaño del guante – Por ejemplo, SAE 100R2AT-08 (DN12). El racor debe estar fabricado para esa serie concreta de mangueras.
- Presión de trabajo – La presión máxima de trabajo del conjunto viene determinada por el componente con menor capacidad nominal del sistema.
- Extremo de conexión del racor – Debe coincidir con el puerto del equipo.
- Material de montaje – El acero al carbono con recubrimiento de zinc es el material estándar; acero inoxidable 316 para entornos corrosivos.
- Orientación – Racores de bloque rectos, de 45°, de 90° o multiángulo.
- Con skive o sin skive – En algunos accesorios es necesario cortar la cubierta exterior a una longitud precisa.
- Reutilización – Racores de prensado permanentes para aplicaciones de alta presión; reutilizables para reparaciones in situ y sistemas de baja presión.
Comparación de tipos de conexión de accesorios
| Tipo de conexión | Mecanismo de sellado | Aplicaciones típicas | Capacidad de presión ilustrativa* |
|---|---|---|---|
| JIC 37° Flare | Asiento metal contra metal de 37° | Maquinaria móvil, hidráulica industrial | Depende del fabricante y del tamaño |
| ORFS (sello de junta tórica) | Junta tórica comprimida contra una superficie plana | Sistemas de alta vibración y sin fugas | Depende del fabricante y del tamaño |
| Brida SAE de 4 tornillos | Junta tórica + fuerza de sujeción | Sistemas de alto caudal y alta presión | Depende del fabricante y del tamaño |
| BSPP (rosca G) | Arandela adherida o junta tórica | Equipos de origen europeo | Depende del fabricante y del tamaño |
| NPTF (Dryseal) | Cono de interferencia roscado | Hidráulico de baja presión, neumático | Depende del fabricante y del tamaño |
| ISO 8434-1, cono de 24° | Asiento metal contra metal de 24° | Equipos métricos, sistemas DIN | Depende del fabricante y del tamaño |
*La capacidad de presión indicada es meramente ilustrativa. Comprueba siempre los valores de presión especificados por el fabricante para el tamaño, el material y la serie de conexiones concretos. La presión máxima de trabajo del conjunto viene determinada por el componente con menor capacidad nominal.
Guía para la selección de máquinas de prensado de mangueras hidráulicas
La elección de la máquina de engarzado adecuada depende de tu volumen de producción, del rango de tamaños de mangueras y de los requisitos de precisión.
Tipos de máquinas de engaste
| Tipo de máquina | Capacidad | Ideal para | Aplicaciones típicas |
|---|---|---|---|
| Prensadora manual (con palanca) | Mangueras pequeñas (hasta DN10) | Uso intermitente, servicio sobre el terreno | Reparación de maquinaria agrícola y ligera |
| Prensadora electrohidráulica | Mangueras medianas (hasta DN25) | Taller pequeño, volumen moderado | Industria en general, talleres de reparación |
| Hidráulico semiautomático | Hasta DN50 | Producción media, buena repetibilidad | Equipos móviles, fabricación |
| Prensadora CNC automática | Todos los tamaños, alta precisión | Conjuntos críticos de gran volumen | Producción OEM, sector aeroespacial, minería |
| Prensadora portátil (de campo) | Hasta DN25 | Reparaciones a domicilio | Vehículos de servicio sobre el terreno, marítimos |
Criterios clave de selección
- Diámetro exterior máximo de la manguera: Elige una máquina que admita el tamaño de manguera más grande que tengas y que tenga capacidad de sobra.
- Fuerza máxima de prensado: Normalmente, entre 100 y 800 kN para máquinas industriales. Las mangueras de mayor tamaño o las reforzadas con espiral requieren una fuerza mayor.
- Velocidad de apertura y cierre del troquel: Unos tiempos de ciclo más cortos aumentan el rendimiento.
- Precisión y repetibilidad: Las máquinas controladas por CNC ofrecen las tolerancias más estrictas.
- Tiempo de almacenamiento y cambio de troquel: Los sistemas de troqueles de cambio rápido reducen el tiempo de inactividad.
- Controles digitales: Las máquinas con indicadores digitales de posición o control en bucle cerrado mejoran la uniformidad.
- Asistencia del fabricante: Ten en cuenta la formación, la disponibilidad de piezas de recambio y el tiempo de respuesta del servicio técnico.
Configuración del taller de montaje de mangueras hidráulicas
Lista de equipamiento imprescindible
| Equipamiento | Objetivo | Notas |
|---|---|---|
| Sierra para cortar mangueras | Produce extremos de corte rectos y sin rebabas | Utiliza líquido refrigerante para conseguir cortes limpios en las mangueras reforzadas con alambre |
| Máquina de rebajado | Corta la cubierta exterior a la longitud especificada | Imprescindible para los accesorios de tipo «skive» |
| Máquina de engaste | Aplica compresión radial al casquillo | Selecciona en función del tamaño de manguera más grande que fabriques |
| Juegos de troqueles y portatroqueles | Herramientas intercambiables para mangueras de distintos tamaños | Almacenar con la etiqueta correspondiente; inspeccionar periódicamente |
| Calibres de engarzado | Verificación rápida del diámetro de engaste | Utilizar junto con los calibres |
| Calibres digitales | Medición de precisión del diámetro del engarzado | Calibrar mensualmente |
| Medidor de profundidad | Comprueba la profundidad de inserción | Fundamental para la coherencia |
| Máquina de ensayo de tracción | Ensayos destructivos para la validación | Capacidad típica: 500 kN |
| Banco de pruebas hidrostático | Pruebas de presión de comprobación | Solo agua; nunca gas comprimido |
| Impresora de etiquetas | Marcado para la trazabilidad de la producción | Sistema de códigos de barras o códigos QR |
Principios de distribución de los talleres
Un flujo de trabajo en forma de U reduce al mínimo la manipulación de materiales y los desplazamientos del operario:
- Almacenamiento de materias primas
- Estación de corte
- Estación de rebaje (si es necesario)
- Área de inserción del accesorio
- Máquina de engaste
- Tabla de inspección y medición
- Área de ensayos de tracción y ensayos hidrostáticos
- Estación de etiquetado y envasado
Controles de higiene:
- Zona de montaje limpia y exclusiva
- Bancos de trabajo de acero inoxidable que se limpian a diario
- Los operarios llevan guantes limpios
- Componentes almacenados en contenedores sellados
- Los extremos de las mangueras se taponaron inmediatamente después de cortarlas
Inspección y control de calidad
Inspección dimensional
El diámetro final del engarzado es la medida más importante. Debe estar dentro de la tolerancia especificada en la tabla de engarzado. Las tolerancias varían según la combinación: algunas utilizan ±0,05 mm, otras ±0,13 mm o más.
Puntos de medición:
- Mide la longitud en el centro de la virola
- Toma las lecturas en dos o tres puntos de la circunferencia, separados entre sí 90°.
- Anota la diferencia media y máxima
Criterios de aceptación:
- Diámetro medio dentro de las especificaciones del gráfico
- La desviación de redondez suele ser inferior a 0,05 mm
- Los conjuntos que no cumplan las tolerancias deben desecharse; no se deben volver a engarzar.
Inspección visual
- Grietas en la férula (axiales o radiales)
- Marcas en los casquillos provocadas por matrices desgastadas
- Arrugas en la funda de la manguera
- Armazón a la vista
- Alineación de la unión (coaxial, desviación < 1°)
- Confirmación de la posición de la línea de testigos
Ensayo de tracción destructivo
Se extrae una muestra de cada turno o lote de producción y se somete a pruebas de fallo.
Procedimiento:
- Fija la manguera y el racor en las mordazas de tracción.
- Aplicar una fuerza de tracción controlada hasta que se produzca la separación o la rotura.
- Fuerza máxima registrada (kN o lbf)
Evaluación:
- Comparar la fuerza de tracción con el mínimo validado
- Modo de fallo a tener en cuenta: desprendimiento del racor, rotura de la manguera o grieta en el casquillo
- La fuerza de tracción (kN) es un valor de fuerza; no se puede comparar con un valor nominal de presión (bar/PSI)
Pruebas de estanqueidad (hidrostáticas)
- Aplicar la presión de prueba especificada en la norma correspondiente a las mangueras, en las especificaciones del cliente o en un procedimiento validado.
- Mantener durante el tiempo especificado (normalmente 1 minuto, aunque varía según las especificaciones)
- Medio de ensayo: agua o mezcla de agua y glicol; nunca gas comprimido
- Aceptable: sin caída de presión, sin fugas visibles, sin movimiento de los racores
Pruebas de impulso
- ISO 6802: Ensayo de impulsos con flexión (manguera doblada alrededor de un mandril)
- ISO 6803: Prueba de impulsos sin flexión (manguera recta)
- SAE J343: Procedimientos de ensayo para mangueras SAE
Parámetros clave: presión de prueba, tiempo de aumento de la presión, forma de onda, frecuencia de ciclo, temperatura del fluido, radio de curvatura (si procede) y número de ciclos requerido. Estos parámetros varían en función de las especificaciones de la manguera y de la clase de rendimiento.
Problemas habituales de averías
| Modo de fallo | Señal visual | Causa(s) más probable(s) | Medidas correctivas |
|---|---|---|---|
| Conexión de purga | La manguera se ha separado del casquillo | Diámetro de engarzado demasiado grande; juego de matrices incorrecto | Comprobar la selección del troquel; ajustar la máquina; realizar una prueba de extracción |
| La manguera se ha reventado cerca del casquillo | Corte longitudinal en el borde de engarzado | El diámetro del engarzado es demasiado pequeño; el engarzado es excesivo | Comprueba la tabla de engarzado; revisa las matrices |
| Grietas en la férula | Grietas axiales o radiales | Exceso de engarzado; matrices desgastadas; defecto del material | Sustituir el juego de matrices; comprobar el diámetro deseado |
| Fuga en la toma de agua | Filtración de líquido por las roscas | Junta dañada; tipo de acoplamiento incorrecto | Utiliza la junta adecuada; comprueba las superficies de sellado |
| Arrugas en la cubierta | Goma ondulada en el borde de la virola | Profundidad de inserción insuficiente; exceso de lubricación | Comprobar la profundidad; controlar la lubricación |
| Armazón a la vista | Se ve el cable por el borde del casquillo | Longitud de corte incorrecta | Ajustar la longitud del corte |
| Diámetro irregular | Variación diaria | Temperatura del aceite hidráulico; desgaste de la matriz | Dejar que se caliente; cambiar los troqueles |
| Marcas de troquel en la virola | Muescas de los segmentos del troquel | Matrices desalineadas; fuerza excesiva | Reajustar los troqueles; reducir la fuerza |
Factores que influyen en el coste de los conjuntos de mangueras hidráulicas
Hay varias variables que determinan el coste de un conjunto de mangueras hidráulicas a medida. Conocer estos factores resulta útil a la hora de elaborar presupuestos y evaluar a los proveedores.
Componentes de coste
| Factor de coste | Repercusión en los costes | Notas |
|---|---|---|
| Diámetro de la manguera | Alto | Una manguera más grande requiere más material y mayor capacidad de equipamiento |
| Presión de trabajo | Alto | Una presión más alta requiere un refuerzo más resistente (espiral > trenzado) |
| Tipo de acoplamiento | De medio a alto | Los racores ORFS y de brida suelen ser más caros que los JIC |
| Material de montaje | Medio | El acero inoxidable es más caro que el acero al carbono |
| Longitud del conjunto | Medio | Las piezas más largas aumentan el coste del material |
| Cantidad (tamaño del lote) | Alto | Los lotes más grandes reducen el coste por unidad gracias a la amortización de los costes de puesta a punto |
| Requisitos de ensayo | Medio | La validación OEM o las pruebas de impulso suponen un coste adicional |
| Trazabilidad y documentación | De baja a media | La trazabilidad completa mediante códigos QR supone una carga administrativa adicional en materia de documentación |
| Urgencia de la entrega | Medio | Los pedidos urgentes pueden conllevar gastos de tramitación acelerada. |
Indicadores de precios orientativos
| Tipo de montaje | Tamaño habitual del salpicadero | Rango aproximado de precios (USD)* |
|---|---|---|
| Cable trenzado SAE 100R2AT, JIC, 1 m de longitud | -08 (DN12) | $15–$30 |
| Espiral SAE 100R12, ORFS, 1 m de longitud | -12 (DN19) | $40–$80 |
| Espiral SAE 100R13, brida SAE, 1 m de longitud | -16 (DN25) | $80–$150 |
| Espiral SAE 100R15, brida SAE, 2 m de longitud | -20 (DN32) | $150–$300 |
*Los costes son medias orientativas basadas en datos de mercado y varían en función de la región, la cantidad, el proveedor y las especificaciones.
Para obtener un presupuesto preciso, facilítanos: diámetro de la manguera, presión nominal, tipo de racor, longitud del conjunto y cantidad necesaria.
Normas y certificaciones
Las siguientes normas son aplicables a los conjuntos de mangueras hidráulicas. Consulte siempre la versión más reciente.
| Estándar | Descripción del ámbito recomendado |
|---|---|
| SAE J343 | Procedimientos de ensayo para mangueras hidráulicas y conjuntos de mangueras SAE 100R |
| SAE J517 | Requisitos de fabricación y rendimiento para los distintos tipos de mangueras hidráulicas según la SAE |
| SAE J1273 | Prácticas recomendadas para la selección, el trazado, la fabricación, la instalación y el mantenimiento |
| ISO 18752:2025 | Mangueras hidráulicas y conjuntos de mangueras —tipos de presión única—: clasificación según la presión y el rendimiento |
| ISO 6802:2018 | Ensayo de impulso hidráulico con flexión |
| ISO 6803:2017 | Ensayo de impulsos de presión hidráulica sin flexión |
| ISO 8434-1:2018 | Requisitos generales y dimensionales para los conectores de tubo cónico de 24° |
| ISO 12151 (serie) | Accesorios para mangueras destinados a aplicaciones de potencia hidráulica |
| ISO 8331 | Almacenamiento, limpieza, conexión y mantenimiento de mangueras de goma y conjuntos de mangueras |
| DIN 20066 | Conjuntos de mangueras para sistemas hidráulicos: dimensiones y requisitos |
| EN 853 / EN 856 | Especificaciones europeas para determinados tipos de mangueras hidráulicas reforzadas con trenzado y en espiral |
Guía para la selección de conjuntos de mangueras hidráulicas
Utilice esta tabla como punto de partida para seleccionar la serie de mangueras y el tipo de racor adecuados para su aplicación.
| Solicitud | Series de mangueras recomendadas | Tipo de acoplamiento habitual | Rango de presión | Aspectos clave a tener en cuenta |
|---|---|---|---|---|
| Maquinaria de construcción (excavadoras, palas cargadoras) | SAE 100R2AT o R12 | ORFS o JIC | Hasta 4.000 PSI | Resistencia a la abrasión, comportamiento ante impactos |
| Maquinaria minera (taladros, cintas transportadoras) | R13 o R15 | Brida SAE de 4 tornillos | Hasta 6.000 PSI | Alto impulso, gran diámetro |
| Maquinaria agrícola (tractores, cosechadoras) | R1AT o R2AT | BSPP o JIC | Hasta 3.000 PSI | Rentable y resistente a la intemperie |
| Sistemas hidráulicos industriales (prensas, moldeo por inyección) | R2AT o R12 | ORFS | Hasta 5.000 PSI | Requisito de cero fugas, larga vida útil |
| Náutica (sistema de gobierno, cabrestantes) | R2AT o R12 | Brida JIC o SAE | Hasta 4.000 PSI | Resistencia a la corrosión (accesorios de acero inoxidable) |
| Plataformas elevadoras y manipulación de materiales | R1AT o R2AT | JIC u ORFS | Hasta 3.000 PSI | Flexibilidad, radio de curvatura reducido |
| Limpieza con chorro de agua a alta presión | Termoplástico o R15 | JIC o a medida | Hasta más de 10 000 PSI | Presión muy alta, accesorios especializados |
| Sistemas neumáticos | Manguera trenzada textil | NPTF o «push-to-connect» | Hasta 300 PSI | Baja presión, fácil instalación |
Fabricante de conjuntos de mangueras hidráulicas y soluciones a medida
Los clientes industriales suelen necesitar algo más que conjuntos de mangueras estándar. Un fabricante profesional de conjuntos de mangueras hidráulicas debería ofrecer:
- Fabricación de conjuntos de mangueras para fabricantes de equipos originales (OEM) – Conjuntos personalizados fabricados según sus especificaciones, con una calidad constante y trazabilidad total.
- Configuraciones de ajuste personalizadas – Se ofrecen orientaciones, materiales y tipos de conexión no estándar.
- Validación de la compatibilidad de mangueras y racores – Garantizar que se prueben y documenten las combinaciones de distintas marcas.
- Compatibilidad con tablas de engarzado – Tablas de prensado validadas para tus combinaciones específicas de mangueras y racores.
- Ensayos de presión e impulso – Documentación de los resultados de los ensayos hidrostáticos, de tracción y de impulso.
- Trazabilidad de los lotes – Etiquetas con códigos QR o códigos de barras que vinculan cada conjunto con los registros de producción.
Qué hay que tener en cuenta a la hora de elegir un proveedor de conjuntos de mangueras hidráulicas:
- Certificación ISO 9001:2015 o equivalente
- Procedimientos de control de calidad documentados
- Capacidades de ensayo internas
- Registros de calibración de los equipos
- Asistencia técnica para requisitos personalizados
- Documentación transparente de los resultados de las pruebas
Capacidad de ensayo hidráulico de HengHua
HengHua cuenta con instalaciones propias de ensayo para validar el rendimiento de los conjuntos de mangueras en condiciones de laboratorio controladas.
Datos de prueba de ejemplo (representativos)
| Campo | Datos |
|---|---|
| Serie de mangueras | SAE 100R12 |
| Tamaño nominal | DN19 (-12 con guión) |
| Serie de accesorios | HengHua HH12-L |
| Diámetro de engarzado nominal | 32,80 mm ± 0,13 mm (según la tabla de engaste de HengHua HH-VI-2024) |
| Norma de ensayo | ISO 6803:2017 (sin flexión) |
| Presión de prueba | 110,0 MPa (133% de presión nominal de servicio) |
| Temperatura del fluido | 100 °C ± 2 °C |
| Ciclos completados | Ha demostrado una resistencia de más de 1 000 000 de ciclos de impulso en condiciones controladas de laboratorio. |
| Cantidad de la muestra | 4 conjuntos |
| Resultado | No se han observado fallos; la prueba ha finalizado tras el recuento cíclico solicitado por el cliente. |
Certificaciones de calidad
- ISO 9001:2015 – Certificado #ABC-9001-2025, válido hasta 2028.
- Nuestras máquinas de engaste y herramientas de medición se calibran siguiendo un calendario documentado. Los registros de calibración están disponibles para su consulta.
Nota sobre la interpretación de las pruebas: Estos datos corresponden a una combinación específica de manguera, racor y condiciones de ensayo. Los resultados de los ensayos no son extrapolables a otros modelos de manguera, tamaños o series de racores. Los resultados de los ensayos de impulso no deben convertirse directamente en años de vida útil en servicio; la vida útil en servicio depende de factores específicos de cada aplicación.
Preguntas frecuentes
P: ¿Cómo funciona una prensadora de mangueras hidráulicas?
R: Una prensadora de mangueras hidráulicas utiliza un juego de matrices segmentadas que se cierran radialmente alrededor del casquillo. La presión hidráulica empuja las matrices hacia dentro, lo que comprime el casquillo de forma permanente sobre la manguera. El diámetro de prensado viene determinado por el límite de cierre de la máquina, que se ajusta según una tabla de prensado validada.
P: ¿Qué ocurre si se aprieta en exceso una manguera hidráulica?
R: Un prensado excesivo reduce el diámetro de prensado por debajo de lo especificado. Esto puede cortar o someter a una tensión excesiva a los alambres de refuerzo, creando un punto débil que podría romperse cerca del accesorio durante su uso. Los conjuntos con prensado excesivo deben desecharse.
P: ¿A qué se debe la pérdida de presión en los racores de las mangueras hidráulicas?
R: El desprendimiento de un racor se produce cuando el diámetro del engarzado es demasiado grande (compresión insuficiente), se utiliza un juego de matrices incorrecto o no se ha validado la combinación de manguera y racor. Los conjuntos con un engarzado insuficiente carecen de la sujeción mecánica necesaria.
P: ¿Se pueden sustituir los racores de las mangueras hidráulicas?
R: Los racores de prensado permanentes no se pueden sustituir; se cortan y se acorta la manguera si queda suficiente longitud, o bien se sustituye todo el conjunto. Los racores reutilizables se pueden desmontar y volver a montar, pero no se recomiendan para sistemas de alta presión.
P: ¿Cómo elijo los racores para mangueras hidráulicas?
R: Adapta el racor a la serie de mangueras, al tamaño del guion, a la presión de trabajo, al tipo de conexión del equipo (JIC, ORFS, BSPP, NPTF, brida SAE, etc.), a los requisitos de material y a la orientación. Utiliza únicamente combinaciones de manguera y racor que hayan sido validadas.
P: ¿Qué datos se necesitan para solicitar un presupuesto de un conjunto de mangueras hidráulicas?
R: Indique el diámetro de la manguera (tamaño «dash» o DN), el tipo o serie de la manguera, la presión de trabajo, el tipo de conexión de los racores, el material de los racores, la longitud del conjunto, la cantidad necesaria y cualquier requisito de ensayo o certificación.
P: ¿Cuánto tiempo dura un conjunto de mangueras hidráulicas?
R: La vida útil depende de la presión de funcionamiento, la frecuencia de los impulsos, la temperatura, el tipo de fluido, el trazado y el mantenimiento. Los intervalos de sustitución deben establecerse en función de la exigencia de la aplicación, los resultados de las inspecciones y las recomendaciones del fabricante. Los ciclos de impulsos de laboratorio no deben convertirse directamente en años de servicio en campo.
P: ¿Cuál es la diferencia entre las mangueras SAE 100R1 y SAE 100R2?
R: La SAE 100R1 cuenta con un refuerzo de trenzado de alambre de acero. La SAE 100R2 cuenta con dos trenzados de alambre de acero. La R2 tiene una presión de trabajo mayor que la R1 para el mismo tamaño. La R1 es más flexible; la R2 tiene mayor resistencia a los impulsos.
P: ¿Qué es un racor hidráulico ORFS?
R: El ORFS (O-Ring Face Seal) es un tipo de racor que utiliza una junta tórica comprimida contra una superficie plana para crear un sellado hermético. Se utiliza habitualmente en aplicaciones con altas vibraciones y en las que se requiere una estanqueidad total, ya que el sellado no depende del par de apriete de la rosca.
P: ¿Por qué se rompen las mangueras hidráulicas cerca de los racores?
R: La causa más habitual es un diámetro de engaste incorrecto (engaste excesivo o insuficiente). Otras causas pueden ser una profundidad de inserción del racor incorrecta, un rebaje inadecuado, el uso de marcas de manguera y racor incompatibles o un tendido de la manguera demasiado apretado, lo que concentra la tensión en la unión engastada.
P: ¿Cómo puedo identificar un racor para mangueras hidráulicas?
R: Identifícalas según el tipo de conexión (JIC, ORFS, BSPP, NPTF, brida SAE), el tamaño de la rosca, el tamaño del guiaje y el método de sellado. Utiliza un medidor de paso de rosca y un calibre para realizar las mediciones. Compáralas con las tablas de identificación del fabricante.
P: ¿Cuál es la vida útil de una manguera hidráulica?
R: La vida útil depende del material de la manguera y de las condiciones de almacenamiento. Consulte las recomendaciones del fabricante de la manguera y la norma ISO 8331 para obtener orientación. Almacénela en un lugar fresco, seco y oscuro, alejado de fuentes de ozono y de rayos UV. La vida útil no es la misma para todos los tipos de mangueras.
P: ¿A qué se debe la variación en el diámetro de engarzado de los conjuntos de mangueras hidráulicas?
A: Variation can result from hydraulic oil temperature affecting machine pressure, die wear, inconsistent hose OD, or operator technique. Monitor machine temperature, inspect dies regularly, and verify hose OD tolerances.
Q: How do I measure hydraulic hose crimp diameter?
A: Use a calibrated digital caliper or dedicated crimp gauge. Measure at the center of the ferrule length, taking readings at two points 90° apart. Average the readings and compare to the crimp chart specification.
Q: What is the difference between SAE J343 and ISO 18752?
A: SAE J343 specifies test procedures for SAE 100R series hoses. ISO 18752:2025 defines classification of single-pressure hydraulic hoses by pressure and performance, with impulse test requirements that vary by performance grade.
Q: Can I use a hydraulic hose assembly above its rated pressure?
A: No. Operating above the rated working pressure is unsafe and voids the manufacturer’s warranty. The assembly must be derated for elevated temperatures if the fluid temperature exceeds the hose’s recommended range.
Q: What is the minimum bend radius for a hydraulic hose?
A: The minimum bend radius is specified by the hose manufacturer and depends on hose series, size, and pressure. Routing at a radius smaller than the minimum overstresses the reinforcement and reduces impulse life.
Q: How do I perform a proof test on a hydraulic hose assembly?
A: Apply the pressure specified by the governing standard or customer specification using water or water-glycol. Hold for the specified duration. Never use compressed gas. Monitor for pressure drop or visible leakage.
Q: What is a skive-type fitting?
A: A skive-type fitting requires removing the outer cover of the hose to a precise length before inserting the fitting. This exposes the reinforcement for direct ferrule contact, providing a stronger mechanical lock. No-skive fittings do not require cover removal.
Q: How do I prevent hydraulic hose assembly contamination?
A: Maintain a clean assembly area, cap hose ends immediately after cutting, store components in sealed bins, use clean gloves during handling, and flush or blow out assemblies before testing or installation.
Q: What traceability documentation should I maintain?
A: Record crimp diameter, operator ID, batch numbers, date, machine settings, and test results for each assembly or batch. Use a barcode or QR-code system for digital traceability. Maintain calibration records for all measurement and test equipment.
Q: How do I select a hydraulic hose crimping machine?
A: Consider the largest hose size you produce, required crimp force, production volume, accuracy needs, die changeover speed, and manufacturer support. CNC-controlled machines offer the best repeatability for critical applications.
Request Hydraulic Hose Assembly Technical Support
Our engineering team can help validate the correct hose and fitting combination for your application.
To request support or a quote, please provide the following information:
- Hose type and series – e.g., SAE 100R2AT, R12, R13, R15, or thermoplastic
- Hose size – Dash size (e.g., -08, -12, -16) or DN (e.g., DN12, DN19, DN25)
- Presión de trabajo – Required system pressure in PSI, bar, or MPa
- Fitting connection type – JIC, ORFS, SAE flange, BSPP, NPTF, or metric 24° cone
- Material de montaje – Carbon steel or stainless steel 316
- Longitud del conjunto – Total length required (include fitting lengths)
- Fitting orientation – Straight, 45°, 90°, or multi-angle
- Required quantity – Batch size for production
- Testing requirements – Proof test, impulse test, or customer-specific validation
- Certification requirements – OEM specifications, material certifications, or third-party inspection
Contact: Our engineering team provides crimp chart development, fitting compatibility validation, and production training. Test reports and quality documentation are available upon request.

 English
 Spanish
 Portuguese
 French
 German