Un programme OEM de tuyaux composites permet à un distributeur ou à un propriétaire de marque de commercialiser des tuyaux fabriqués selon ses propres spécifications, avec sa propre marque, son propre emballage et sa propre documentation. L'usine conserve les registres relatifs à l'enroulement, au collage et aux essais. Les quatre éléments déterminants du programme sont les spécifications de fabrication, le champ d'application de la marque de distributeur, les règles de marquage et les contrôles qualité. Une fois ces éléments consignés par écrit, il ne reste plus qu'à établir le calendrier.
Ce guide présente les éléments qui peuvent être personnalisés et ceux qui ne doivent pas l'être. Il explique comment les quantités minimales de commande sont réellement fixées, quelles sont les exigences de la norme en matière de marquage, et quelles mesures de contrôle qualité doivent figurer dans le contrat avant la première expédition. Il explique également comment structurer une première commande afin qu'un échantillon non conforme n'entraîne qu'une semaine de retard, plutôt que la perte d'un conteneur.
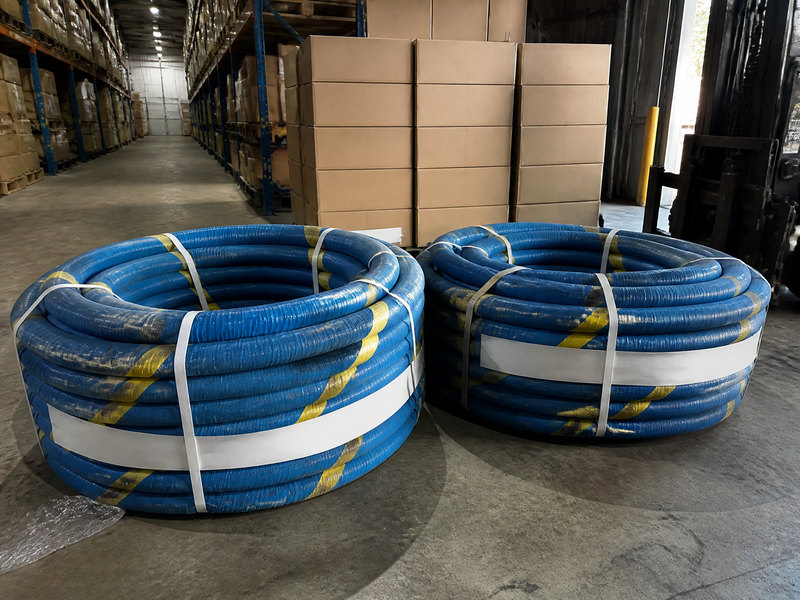
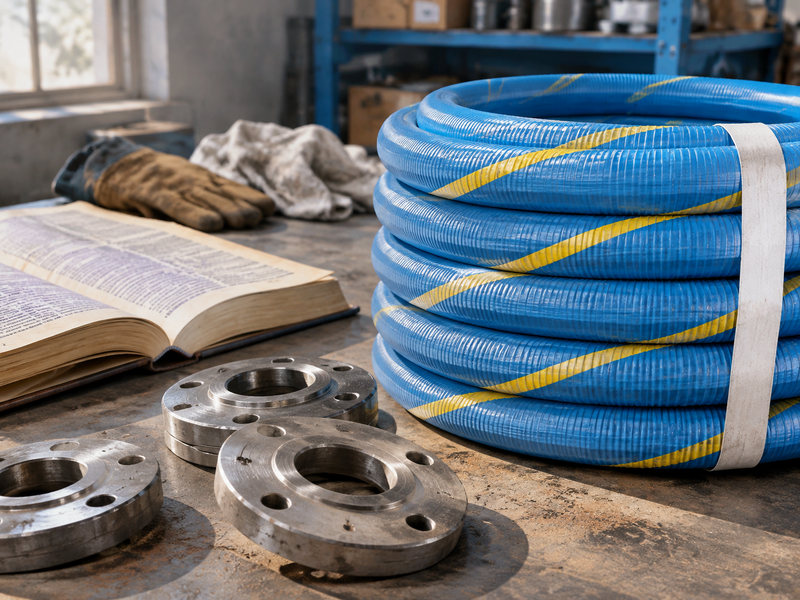
Figure 1. Des cartons neutres sur les rayonnages et des bandes blanches unies autour des bobines : aucun des deux éléments ne permet d'identifier le client final tant que le visuel n'a pas été validé.
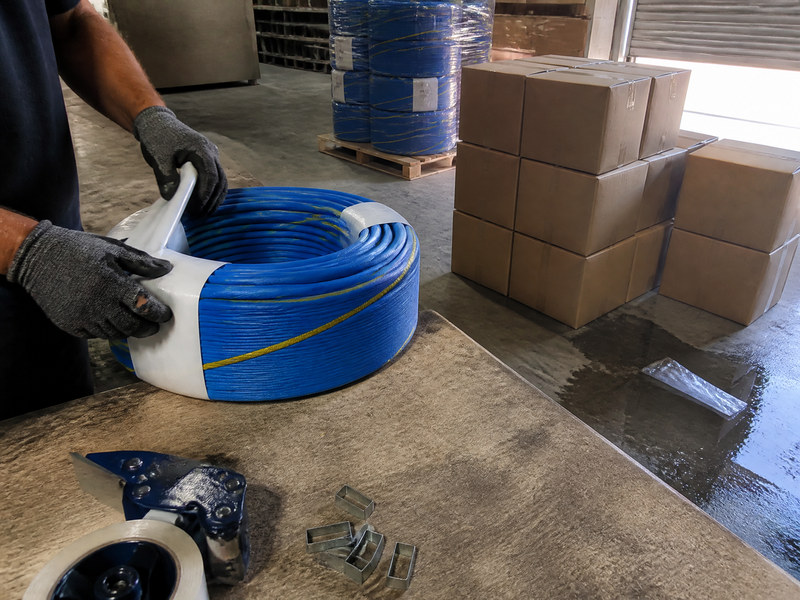
Figure 2. Une bande en cours de montage manuel, avec des cartons nus déjà empilés derrière : il s'agit de l'étape qui suit la validation de l'échantillon et du visuel. Le cahier des charges, l'échantillon, le visuel, la production et les documents se succèdent dans cet ordre, et le tableau ci-dessous présente ce que chacun d'entre eux génère.
Que couvre la garantie OEM des tuyaux composites ?
Il couvre les éléments du produit qui portent votre marque plutôt que celle de l'usine : l'étiquette, l'impression sur la gaine, l'emballage, la disposition du marquage et le dossier technique. Au-delà de ces éléments, la structure reste celle d'un tuyau composite, ce qui signifie que l'empilement des parois, l'hélice et les raccords d'extrémité continuent de respecter les règles de fabrication plutôt que les préférences de l'acheteur.
Les limites de la propriété sont importantes. Le propriétaire d'une marque peut spécifier le diamètre intérieur, la longueur, le revêtement, les raccords d'extrémité, la pression de service et les conditions d'essai, car il s'agit là de choix techniques dont les conséquences incombent à l'acheteur. En revanche, il ne peut pas exiger un film plus fin pour réduire les coûts tout en conservant la pression nominale, car celle-ci dépend de l'épaisseur de la paroi.
La définition pratique que nous utilisons est simple : un programme OEM ou de marque de distributeur modifie l'identification et le conditionnement du produit, et peut modifier ses caractéristiques techniques dans les limites de la norme. Il n'en modifie pas les propriétés physiques.
Quelles décisions vous reviennent-elles et lesquelles relèvent de l'usine ?
| Décision | À qui appartient-il ? | Pourquoi ? |
|---|---|---|
| Alésage, longueur, raccords d'extrémité | Acheteur, sur recommandation de l'usine | Convient à l'usage prévu et à l'emplacement |
| Matériau de revêtement | Acheteur, vérifié par rapport au support | La compatibilité chimique relève de la responsabilité de l'acheteur |
| Pression de service et type | Joint, conforme à la norme | La puissance nominale doit correspondre aux valeurs d'épreuve et d'éclatement |
| Épaisseur de la paroi et épaisseur du film | Usine | Détermine la pression, le vide et la durée de vie |
| Matériau de l'hélice | Articulation, entraînée par un fluide | La résistance à la corrosion est une question de chimie |
| Composé de revêtement et couleur | Acheteur | Marque, abrasion et exposition aux UV |
| Disposition du marquage | Acheteur, au sens de la clause de marquage | Identité et traçabilité |
| Régime d'essai | Acheteur disposant de capacités de production | Pièces à conviction destinées à l'assuré ou à l'assureur |
Tableau 1. Responsabilité des décisions relatives aux spécifications dans le cadre d'un programme de fabrication de tuyaux composites par un équipementier. C'est dans la colonne du milieu que les litiges commencent lorsqu'elle n'est pas précisée.
Le propriétaire d'une marque qui prend la décision concernant le revêtement en assume également le risque lié à la compatibilité, et cela doit être clairement indiqué dans les documents du programme. L'usine peut donner son avis, et une bonne usine refusera un revêtement manifestement inadapté au support, mais c'est à la marque qu'il revient de fournir le dossier technique justifiant ce choix.
Comment est fixé le volume minimum de commande (MOQ) pour les tuyaux composites ?
La quantité minimale dépend de quatre variables : le diamètre intérieur, le revêtement, la méthode de marquage et le conditionnement. Le diamètre intérieur détermine la consommation de matière par mètre ; ainsi, un diamètre intérieur important épuise un lot de production plus rapidement qu’un petit diamètre. Le revêtement détermine la quantité minimale d’emballage à acheter, ce qui constitue souvent la contrainte limitante pour un matériau spécialisé. Le marquage et le conditionnement influent davantage sur le temps de mise en place que sur la consommation de matière.
C'est pourquoi le fait de fixer un seul seuil de commande minimum (MOQ) pour toute une gamme constitue généralement une simplification. Une gamme peut être produite en petites quantités en polypropylène et en quantités bien plus importantes en PTFE. Ce n'est pas parce que l'usine cherche à compliquer les choses : le film doit en effet être acheté en rouleaux. Demandez que la quantité minimale de commande soit ventilée par diamètre intérieur et par revêtement, et vous verrez où se situe la véritable contrainte.
Deux facteurs permettent de réduire le minimum effectif. Le fait de répartir un cycle de production sur plusieurs longueurs présentant le même alésage et le même revêtement permet de répartir les coûts de mise en place. Opter pour un schéma de marquage standard avec une étiquette plutôt qu’un revêtement imprimé permet d’éliminer complètement la mise en place de l’impression. Ces deux points méritent d’être abordés avant de fixer la quantité.
Quels produits peuvent être commercialisés sous marque de distributeur ?
Un programme de tuyaux composites en marque de distributeur peut inclure l'étiquette apposée sur le tuyau, l'impression sur la gaine, l'emballage, la documentation et le carton d'emballage. Chacun de ces éléments a un coût et un délai de livraison différents, et c'est en les confondant que les programmes prennent du retard.
- Étiquette du tuyau : marque, référence, taille et symboles homologués éventuels.
- Impression de la couverture : marque et gamme de produits sur toute la longueur, sous réserve de lisibilité après l'enroulement.
- Conditionnement : en bobine, en rouleau ou en longueur dans une caisse.
- Documents : certificat, rapport d'essai, bordereau d'expédition et mode d'emploi portant votre marque.
- Carton : marque, marques de manutention et code-barres.
Liste 1. Éléments pouvant faire l'objet d'une marque de distributeur, classés par ordre croissant d'effort de mise en place.
L'emballage mérite qu'on s'y attarde, car c'est là que les programmes perdent discrètement de l'argent. Un emballage en bobine qui fait bonne impression sur une photo risque de ne pas résister à un empilement de trois palettes, et une caisse qui protège la face d'une bride peut doubler le volume du fret.
C'est le mode de stockage qui détermine la part de la durée de conservation préservée pendant le transport. Une bobine conservée à l’abri du soleil direct, posée sur un rayonnage plutôt que sur du béton, dont les faces de bride sont recouvertes et l’alésage obturé, arrive dans l’état où elle a été expédiée. Un revêtement qui s’est durci sous l’effet des UV, ou une face de bride qui a subi un choc dans un conteneur partagé, constitue un défaut constaté lors de l’installation plutôt qu’à la réception des marchandises.
Une marque de distributeur ne peut pas se substituer aux informations exigées par la norme, car ce sont ces informations qui permettent de tracer le tuyau au niveau d'un terminal. Dans un programme OEM de tuyaux composites, la marque et les champs obligatoires occupent la même bande, et la mise en page doit être conçue dès le départ pour les deux. Le visuel de la marque vient s'ajouter au marquage obligatoire, et non pas le remplacer.
Quelles sont les exigences de la norme EN 13765 en matière de marquage des flexibles composites ?
La norme distingue le marquage du flexible de celui de l'ensemble, et les deux s'appliquent lorsque vous vendez un ensemble. Le marquage du flexible identifie le produit et ses caractéristiques techniques. Le marquage de l'ensemble ajoute l'identification de l'unité finie, qui est ce que l'inspecteur lit sur le rayonnage.
| Élément de marquage | Tuyau | Assemblage |
|---|---|---|
| Fabricant ou responsable | Obligatoire | Obligatoire |
| Type ou désignation | Obligatoire | Obligatoire |
| Diamètre nominal | Obligatoire | Obligatoire |
| Pression de service | Obligatoire | Obligatoire |
| Date de fabrication ou code de lot | Obligatoire | Obligatoire |
| Identification de l'ensemble | Sans objet | Obligatoire |
Tableau 2. Contenu du marquage par catégorie de produit. La mise en page du marquage des tuyaux composites doit intégrer les champs obligatoires avant l'ajout des éléments graphiques de la marque.
Il en découle deux aspects pratiques. Premièrement, la méthode de marquage doit résister aux conditions d'utilisation : une bande imprimée qui se décolore au soleil ne permet pas d'assurer la traçabilité. Deuxièmement, le marquage doit rester lisible sur un tuyau enroulé, ce qui implique généralement de répéter les informations à intervalles réguliers plutôt que de les imprimer une seule fois.
Lorsqu'un client demande un marquage ne mentionnant pas la pression de service afin d'éviter toute confusion chez les utilisateurs finaux, la réponse est non. Ce champ est obligatoire, et sa suppression pose un problème de contrôle pour la personne chargée de l'installation du flexible.
Quels sont les problèmes les plus fréquents ?
Les défaillances que l'on observe dans un programme OEM de flexibles composites se concentrent dans trois domaines, et aucun d'entre eux ne concerne le flexible lui-même. Elles tiennent à des hypothèses qui n'ont jamais été consignées par écrit.
Le premier point concerne une hypothèse tacite relative à la quantité minimale de commande (QMC) pour les tuyaux composites. Un acheteur prévoit une première commande de deux cents mètres répartis en quatre longueurs. L'usine établit son devis en partant du principe d'une seule série par longueur, et le prix s'avère quatre fois plus élevé que prévu. Décomposer la QMC par diamètre intérieur et par revêtement avant l'établissement du devis permet d'éviter cette mauvaise surprise.
La deuxième erreur concerne la validation du visuel, qui intervient après la production. Le visuel est validé par e-mail, l'usine imprime ce qu'elle a, et le tuyau livré présente un visuel que personne n'a signé. La solution consiste à faire imprimer une épreuve validée avant le lancement de la production, et à archiver le fichier validé avec le bon de commande.
Le troisième point concerne une modification apportée à la structure de la paroi afin de résoudre un problème de coût. L'utilisation d'un film plus fin ou d'un tissu plus léger modifie le comportement sous pression et sous vide, et le certificat ne correspond plus au produit. Toute modification de la structure devrait donner lieu à une nouvelle phase d'échantillonnage, et non se limiter à un simple e-mail.
Comment respecter le calendrier d'un programme ?
Planifiez les étapes d'approbation, et non les étapes de production. L'approbation des échantillons, la validation des maquettes graphiques et la mise en page du marquage sont les trois étapes d'un projet de fabrication de tuyaux composites pour lesquels l'équipementier doit attendre des intervenants extérieurs à l'usine. Une date peut être fixée pour chacune d'entre elles avant même que la commande ne soit passée.
Le fait de convenir dès le départ d'une quantité minimale de commande (MOQ) pour les tuyaux composites permet également de garantir le respect du calendrier. Une fois la quantité et la structure de la série de production fixées, l'usine peut réserver les matériaux et un créneau de production. L'acheteur peut ainsi planifier le lancement en se basant sur une date réaliste plutôt que sur une date hypothétique.
Conservez un seul document comme source unique de référence : la fiche de fabrication, à laquelle est jointe la liste de contrôle des échantillons validée. Si une question se pose pendant la production, la réponse se trouve dans ce document ; sinon, il s'agit d'une modification, et les modifications doivent suivre une procédure bien définie.
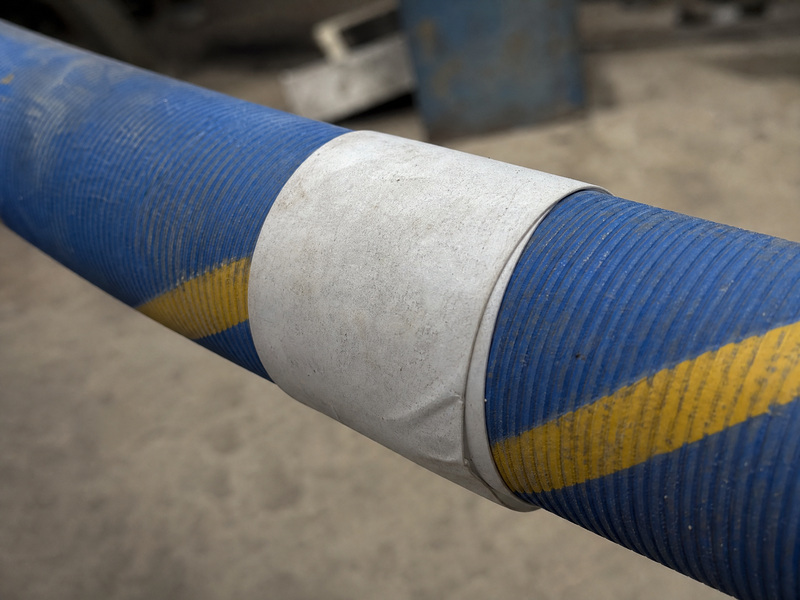
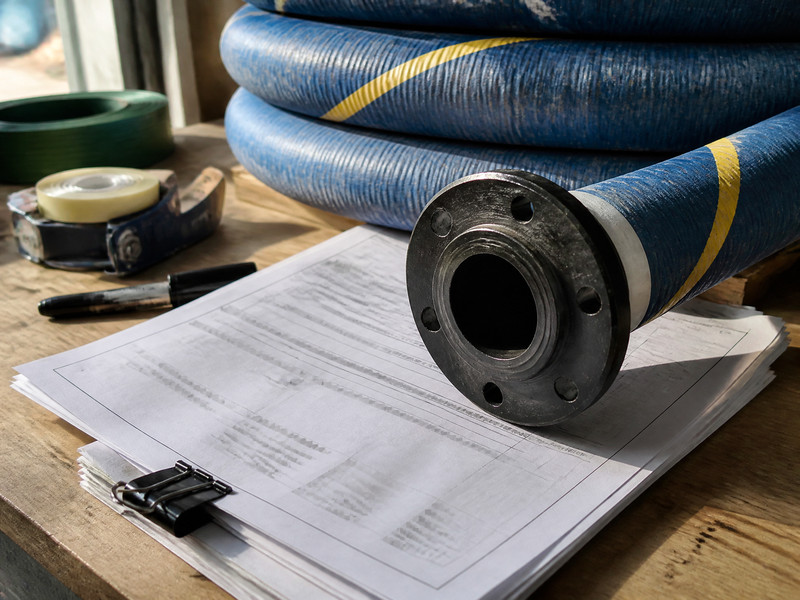
Figure 3. La bande de ce tuyau est encore vierge. Le marquage obligatoire y sera apposé, tandis que le visuel de la marque figurera sur la gaine ; ainsi, les deux ne se font jamais concurrence pour le même espace. Les informations devant figurer sur la bande sont répertoriées dans le tableau 2.
Quelles clauses de contrôle qualité doivent figurer dans le contrat ?
Définissez les étapes clés, les états d'avancement et les critères d'acceptation, et subordonnez la livraison à leur respect. Un programme dépourvu d'étapes clés clairement définies finit par s'en remettre aux pratiques habituelles de l'usine, qui peuvent certes être tout à fait satisfaisantes, mais ne correspondent pas à ce qui a été convenu dans le contrat.
- Contrôle des matières entrantes : qualité du film, caractéristiques du tissu, qualité du fil métallique.
- Contrôle en cours de fabrication : épaisseur de paroi, pas de l'hélice, pose du couvercle.
- Contrôle des raccords d'extrémité : profondeur d'insertion, dimensions du sertissage, essai de traction lorsque cela est spécifié.
- Essai de vérification : pression, durée de maintien, résultat enregistré en fonction du numéro de série.
- Vérification du marquage : tous les champs obligatoires sont présents et lisibles.
- Contrôle final : longueur, alésage, défauts visuels, emballage.
Liste 2. Contrôles qualité pour un programme de tuyaux composites sous marque de distributeur, par ordre de fabrication.
Une porte sans propriétaire, c'est une suggestion. Indiquez le nom de la personne qui signe chaque enregistrement du côté de l'usine et celui de la personne qui le valide de votre côté, puis inscrivez ces deux noms dans le document du programme. Lorsqu'un lot fait l'objet d'une contestation, ces noms permettent de transformer une discussion en simple recherche d'informations.
Chaque portail doit disposer d'un document pouvant être consulté par un tiers. Une case à cocher ne constitue pas un document ; un numéro de série, une valeur mesurée et une signature, en revanche, en sont. Demandez à consulter un dossier complet correspondant à une commande antérieure lors de la phase d'échantillonnage, car c'est à ce moment-là qu'il est le moins coûteux de se rendre compte que les documents ne sont pas conformes.
Comment protéger la marque et le design ?
Il est utile de consigner par écrit deux types de protections, qui ne nécessitent aucune clause complexe. La première concerne le contrôle des visuels : vos fichiers graphiques, votre validation, ainsi qu’une règle stipulant qu’aucune modification du marquage ne peut être mise en œuvre sans une épreuve signée. La seconde concerne l’exclusivité, si vous en avez besoin, formulée sous la forme d’une restriction relative au produit et au marché plutôt que d’un engagement général.
La protection des dessins et modèles s'avère plus complexe. Il est difficile de conférer un caractère distinctif à la paroi d'un tuyau composite, et la plupart des entreprises se démarquent davantage par la qualité de leur service que par une conception brevetée. Ce qui peut être protégé, ce sont le cahier des charges, les illustrations et la liste des clients, qui sont couverts par des clauses de confidentialité classiques.
Demandez les consignes graphiques par écrit dès la phase de devis. Les formats de fichiers, les marges de fond perdu, les références de couleurs et l'emplacement des champs obligatoires constituent généralement des sources de problèmes, et chacun d'entre eux entraîne un retard d'une journée lorsqu'il est détecté au stade de l'épreuve.
Soyez réaliste quant à cette limite. Si votre produit est un tube et un revêtement standard portant votre marque, un autre acheteur peut commander le même modèle avec une marque différente. La valeur du programme réside dans votre service, votre niveau de stock et votre assistance technique, et non dans le caractère unique de la fabrication.
Ce qu'une marque peut se prévaloir de posséder de manière indisputable, c'est le cahier des charges : le support, la température, la plage d'alésage et le protocole d'essai qui ont été choisis pour une application particulière. Ce cahier des charges constitue un atout qu'un concurrent ne peut pas copier, car il décrit un problème plutôt qu'un produit.
Comment l'« Ordre Premier » devrait-il être structuré ?
Procédez en trois étapes : échantillon, phase pilote, production en série. L'échantillon permet de valider la fabrication et le marquage. La phase pilote, réalisée sur une petite quantité, permet de vérifier que l'usine est capable de reproduire l'échantillon, ce qui est une autre question. La production en série s'effectue ensuite conformément aux paramètres définis lors de la phase pilote.
Vérifiez la conformité de l'échantillon à l'aide d'une liste de contrôle écrite, et non pas à l'œil nu. Le diamètre intérieur, la longueur, le revêtement, les raccords d'extrémité, les zones de marquage, la position de l'étiquette et le rapport d'essai doivent tous figurer sur la liste. Signez la liste de contrôle et joignez-la au bon de commande, afin que le prototype soit mesuré en référence à ce même document.
Conservez l'échantillon. Si un lot ultérieur fait l'objet d'une contestation, l'échantillon homologué sert de référence pour mettre fin au litige, et son stockage ne coûte rien.
Freight deserves an early decision too. A coiled hose ships in a fraction of the volume of a straight length in a crate, and a flange that arrives with a damaged face costs more to fix than the packing saved. Decide the shipping form at sample stage, when changing it is still free.
Foire aux questions
Can a composite hose OEM programme cover several lengths?
Yes, as long as the run structure is agreed first. Several lengths of the same bore and lining usually share a production run, which is what keeps a mixed order economical.
What is the minimum order for a composite hose OEM programme?
It depends on bore, lining, marking and packing, so ask for a breakdown rather than one number. Specialty linings usually carry the highest minimum because the film is bought in a roll.
Can we print our brand on the hose cover?
Yes, subject to legibility after coiling and to the required marking fields staying visible. Artwork is approved once and then controlled, so no marking change ships without a signed proof.
Does private label composite hose change the certification?
No. The product is still tested to the same standard, and the test record covers the design rather than the label. Brand ownership changes the documents, not the test regime.
Does a composite hose OEM programme need its own certificate?
No. The certificate covers the design, not the label, so the same approval serves several brands. What changes is the document set that accompanies the shipment.
Who owns the specification?
The buyer owns the application specification and the choice of lining, pressure and end connections. The factory owns the wall build and the process parameters that deliver them.
Can the marking omit the working pressure?
No. Working pressure is required marking, and for a composite hose marking layout it has to be present and legible. Brand artwork is added alongside it.
How long does a first programme take?
Plan for sample, approval, pilot and volume as separate steps. The approval step is usually the one that slips, because artwork and marking checks involve people outside the factory.
What if the pilot does not match the sample?
Compare against the signed checklist before discussing blame. Most mismatches come from an unstated assumption about marking, packing or fitting type rather than from the wall build.
About HENGHUA
HENGHUA builds private label and OEM composite hose, with UHMWPE, XLPE, polypropylene and PTFE linings, woven fabric carcasses, stainless or coated carbon steel helixes and crimped or flanged ends. A programme can cover label, cover print, packing, documents and marking layout, with the required fields kept intact. The range is listed in our composite hose range and options, and the technical baseline sits in the EN 13765 type guide and the marking and static requirements article.
Requests for a composite hose OEM programme should include the bore range, lining, annual volume and the label files. The glossary explains any term in the build sheet that needs pinning down, and the supplier verification guide covers the audit behind the programme. We will come back with a build sheet, a marking layout and a quantity breakdown by bore, so the commercial discussion starts from the same document as the technical one.
 English
 Spanish
 Portuguese
 French
 German
 Arabic
 Russian
 Indonesian
 Japanese
 Korean